 DE
 EN
 ZH
 JA
Der Blog
Leitfaden für den Großhandel mit Titananodenplatten: Spezifikationen, Qualität und Bezugsquellen
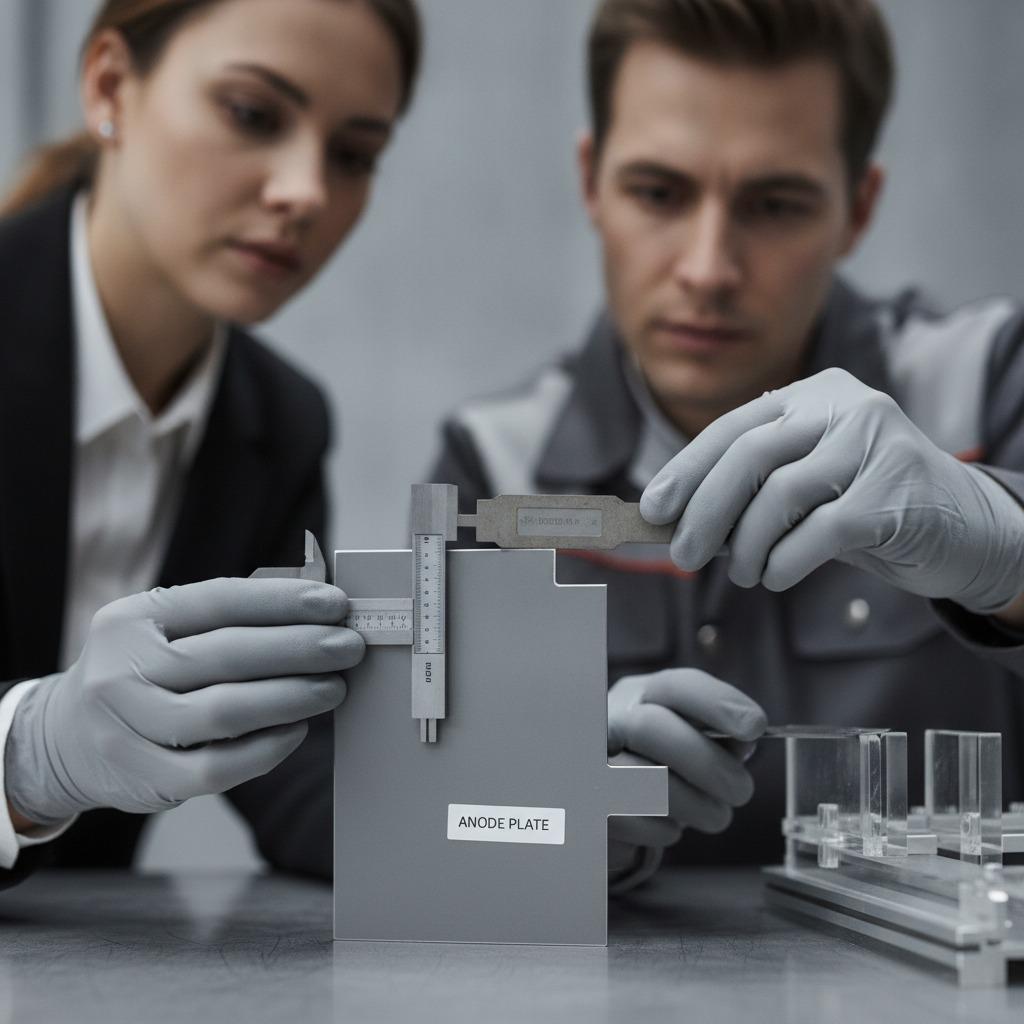
Die Beschaffung dünnwandiger Strukturbauteile und spezialisierter elektrochemischer Substrate in großen Mengen birgt Risiken, die bei kleinen Erstmustern selten auftreten. Bei der Verwaltung eines Großhandel mit Titananodenplatten Bei der Beschaffung oder Bewertung kundenspezifischer Blechzuschnitte von ausländischen Herstellern stoßen Entwicklungs- und Einkaufsteams häufig auf Katalogangaben mit unklaren Funktionsdetails. Unabhängig davon, ob ein Bauteil als aktive elektrochemische Anode mit versetztem Stromanschluss oder als angrenzende industrielle Montageplatte konzipiert ist, erfordert die Serienfertigung die Überprüfung der Substratchemie, der Anschlussgeometrie und der Kantenbearbeitung lange vor der Bestellung.
Anatomie einer Laschenplatte: Das Funktionsprofil verstehen
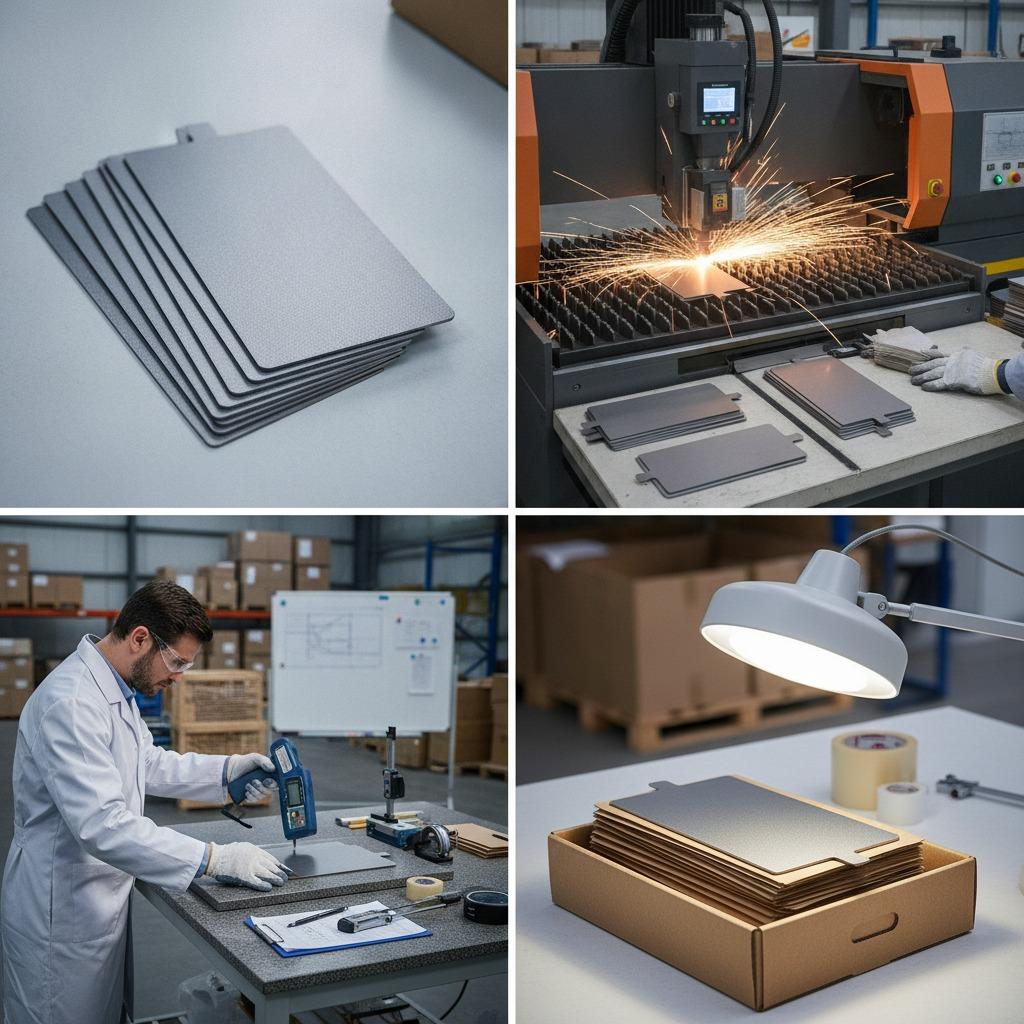
Flachblechbauteile mit integrierten Laschen gehören zu den häufigsten, aber gleichzeitig täuschend einfachen Bauteilen in der mechanischen und elektrischen Fertigung. Typischerweise in dünnen Profilen (üblicherweise zwischen 1 mm und 3 mm) gefertigt, bestehen diese Bauteile aus einem länglichen, rechteckigen Körper und einer einzelnen Lasche, die von einer Kante in einem Winkel von etwa 90 Grad absteht.
Je nach Einsatzumgebung dient diese Seitenleiste unterschiedlichen Zwecken:
- Elektrische Sammelschiene oder Anschlussklemme: Bei elektrolytischen Anlagen, Galvanisierungsanlagen oder Wasseraufbereitungsanlagen dient die Lasche als Befestigungs- oder Klemmbereich außerhalb des Arbeitsbades und leitet den Gleichstrom in die aktive Oberfläche der Platte.
- Positions- oder Verriegelungsfunktion: Bei mechanischen Baugruppen greift die Lasche in einen Gegenrahmen ein, dient als Verdrehsicherung oder hat die Funktion einer einmal biegbaren Verriegelungslasche.
- Aufhängen und Aufhängen: Eine versetzte Lasche ermöglicht es automatisierten Gestellsystemen oder manuellen Bedienern, die Platte einzutauchen und wieder herauszunehmen, ohne dass diese auf aktiven Oberflächen abgeklebt oder festgeklemmt werden muss.
Auffällige Profilierungen an der Laschenspitze – wie abgerundete oder abgeschrägte Ecken – deuten auf Entgratung oder gezielte Bearbeitung hin, um das Einsetzen in Gegenschlitze oder Klemmenblöcke zu erleichtern. Falls Ihre Zeichnungen eine Lasche vorsehen, die nach der Auslieferung gebogen wird, bestätigen Sie frühzeitig die Biegeradiusvorgaben. Wiederholtes Biegen von gestanztem Blech ohne korrekte Faserrichtung führt zu Mikrorissen am Hals.
Substratverifizierung: Schutz vor mehrdeutigen Einträgen
Eine ständige Herausforderung bei der Beschaffung von Industriemetallen sind die oft uneindeutigen Abbildungen der Lieferanten. Eine flache, dunkelgraue oder mattschwarze Platte mit körniger Oberflächenstruktur kann in einem Katalogbild leicht wie eine Spezialelektrode wirken. Ohne entsprechende Dokumentation könnte es sich bei demselben Bauteil jedoch lediglich um eine handelsübliche Halterung aus Kohlenstoffstahl mit einer strukturierten Pulverbeschichtung oder Phosphatgrundierung handeln.
Bei Anwendungen mit hohen Zuverlässigkeitsanforderungen ist die Verwendung minderwertiger Materialien katastrophal. Wird beispielsweise für eine Elektrolysezelle Kohlenstoffstahl anstelle von Titan der Güteklasse 1 oder 2 nach ASTM B265 geliefert, löst sich die Platte in korrosiven Elektrolytbädern rasch auf. Einkaufsmanager müssen daher Folgendes sicherstellen:
- Materialprüfberichte (MTRs): Rückverfolgbare Werkszertifikate, die die genaue chemische Zusammensetzung und Zugfestigkeit bestätigen.
- Positive Materialidentifizierung (PMI): Vor Ort werden Röntgenfluoreszenzanalysen (RFA) bei der Annahme der Containerladungen durchgeführt, um sicherzustellen, dass die Chargen in der Stanzanlage nicht vermischt wurden.
- Klare Unterscheidung zwischen Substrat und Beschichtung: Prüfen Sie, ob es sich bei dem Teil um blankes Metall, eine Konversionsbeschichtung, eine Pulverbeschichtung oder eine Einbrennschicht aus einer aktiven Mischmetalloxid-Katalysatorschicht (MMO) handelt.
Fertigungsverfahren: Stanzen vs. Laserschneiden
Der Herstellungsprozess beeinflusst bei Großeinkäufen direkt die Wirtschaftlichkeit pro Einheit, die Lieferzeiten und die Kantenqualität. Die meisten einflächigen Bleche mit Lasche werden mit einem von zwei Verfahren hergestellt:
Hartwerkzeug-Stanzen und Stanzen
Für die Serienfertigung großer Stückzahlen bieten spezielle Stanzwerkzeuge die niedrigsten Stückkosten. Charakteristisch für gestanzte Teile sind eine Schnittkante mit sichtbarer Umformzone, ein polierter Rand und eine leichte Bruch- oder Risskante. Bei gestanzten dünnen Blechen sind leichte Kantengrate oder geringfügige Werkzeugunregelmäßigkeiten typisch. Diese erfordern ein mechanisches Gleitschleifen oder Entgraten der Kanten, wenn das Blech mit empfindlichen Dichtungen oder elektrischen Kontakten in Berührung kommt.
Präzisions-Laser- oder Wasserstrahlschneiden
Die Laserprofilierung erfordert keine Werkzeuginvestitionen und ist die Standardwahl für Prototypen, Überbrückungsserien oder Aufträge in kleinen bis mittleren Stückzahlen. Lasergeschnittene Kanten weisen feine Riefen und minimale Verjüngung auf, wodurch dieses Verfahren bevorzugt wird, wenn die Rechtwinkligkeit der Kanten und enge Verschachtelungstoleranzen wichtiger sind als die reine Zyklusgeschwindigkeit.
Beschichtungsintegrität und Kantenabdeckung
Bei der Oberflächenbehandlung von Blechen mit Schutz- oder Funktionsbeschichtungen ist die Reihenfolge der Arbeitsschritte von entscheidender Bedeutung. Wird das Blech nach dem Schneiden beschichtet, umschließt die Schutzschicht den Rand und die Laschenkanten und versiegelt die Schnittfläche gegen Feuchtigkeit und chemische Einflüsse. Im Gegensatz dazu weisen aus vorbeschichtetem Coilmaterial gestanzte Teile ungeschützte Schnittkanten auf, die in atmosphärischen oder nährstoffreichen Umgebungen schnell korrodieren.
Käufer, die Muster prüfen, sollten alle vier Außenkanten und den Randbereich der Lasche unter Vergrößerung untersuchen. Verfärbungen an den Kanten, stellenweises Ausdünnen der Beschichtung oder durch die Oberfläche ragende Mikrograte deuten auf eine unzureichende Kantenbearbeitung vor dem Beschichtungsprozess hin.
Wichtige Spezifikationen, die Sie in Ihrer Angebotsanfrage definieren sollten
Um kostspielige Missverständnisse bei der Anforderung von Angeboten für kundenspezifische Blechteile oder bei der Bewertung eines Großhandelsangebots für Titananodenplatten zu vermeiden, sollte Ihr technisches Datenpaket mehrere Parameter klar definieren:
| Parameter | Kritische Betrachtung | Warum das wichtig ist |
|---|---|---|
| Ebenheit des Blattes | Gesamtanzeigewert (TIR) pro Längeneinheit | Verhindert ungleichmäßige Elektrodenabstände oder Blockierungen in den Chassisführungen. |
| Tab-Profil & Radien | Eckbruchspezifikationen (z. B. 0,5 mm Fase oder Rundung) | Vermeidet scharfe Kanten, die Kabelbäume beschädigen oder die Handschuhe des Bedieners zerreißen könnten. |
| Kantenvorbereitung | Vibrationsschleifen, Bürstenentgraten oder Schnittbearbeitung | Gewährleistet eine zuverlässige Haftung der Beschichtung und beugt Verletzungen durch unsachgemäße Handhabung vor. |
| Verpackungsmethode | Zwischenlagenpapier, Vakuumtrays oder Großkisten | Dünnwandige Bleche können beim Transport verkratzen und sich verformen, wenn sie ohne Trennmittel verpackt werden. |
Häufig gestellte Fragen
Wie kann ich vor Ort überprüfen, ob eine unbeschichtete Platte aus Titan oder aus beschichtetem Stahl besteht?
Eine einfache Dichtemessung oder ein Magnettest liefert einen ersten Anhaltspunkt: Eisenhaltige Kohlenstoffstähle sind stark magnetisch und deutlich dichter (~7,85 g/cm³) als Reintitan (~4,51 g/cm³), das völlig nichtmagnetisch ist. Für eine definitive Qualitätskontrolle empfiehlt sich ein Röntgenfluoreszenz-Analysator (RFA).
Können mit Laschen versehene Blankoplatten für den Massenversand gestapelt werden, ohne beschädigt zu werden?
Nur bei sachgemäßer Zwischenlage. Dünne Blechplatten mit hervorstehenden Laschen neigen dazu, sich beim Transport zu verhaken. Vibrationen während des Transports können dazu führen, dass die Laschen einer Platte die Oberflächen benachbarter Platten zerkratzen. Geben Sie in Ihrem Verpackungsvertrag die Zwischenlage aus Kraftpapier oder speziell angepasste, geschlitzte Wellpapptrenner an.
Welche Werkzeugdetails sollten vor der Freigabe der Serienfertigung bestätigt werden?
Klären Sie die Wartungsintervalle der Werkzeuge, die Grenzwerte für die Gratbildung (in der Regel gemäß 10% für die Blechdicke spezifiziert) und ob die Werkzeuge speziell für Ihr Konto angefertigt oder aus einem modularen Standardwerkzeugsatz übernommen wurden.
Nächste Schritte für die Beschaffungsteams
Bevor Sie Produktionsanzahlungen für kundenspezifische Metallplatten leisten oder einen Großhandelsvertrag für Titananodenplatten abschließen, fordern Sie Erstmusterprüfberichte an, die Werkszeugnisse für das Rohmaterial, Maßangaben für die Abwicklung und Schichtdickenmessungen enthalten. Klare Abnahmekriterien für Kantenbearbeitung und Verpackung verhindern Verzögerungen in der nachgelagerten Montage und gewährleisten eine gleichbleibende Qualität während der gesamten Produktionsserie.