 ZH
 EN
 JA
 DE
新闻
高性能钛阳极指南:定制几何形状、切割和采购
定制钛阳极采购指南:从原材料坯料到电化学电池
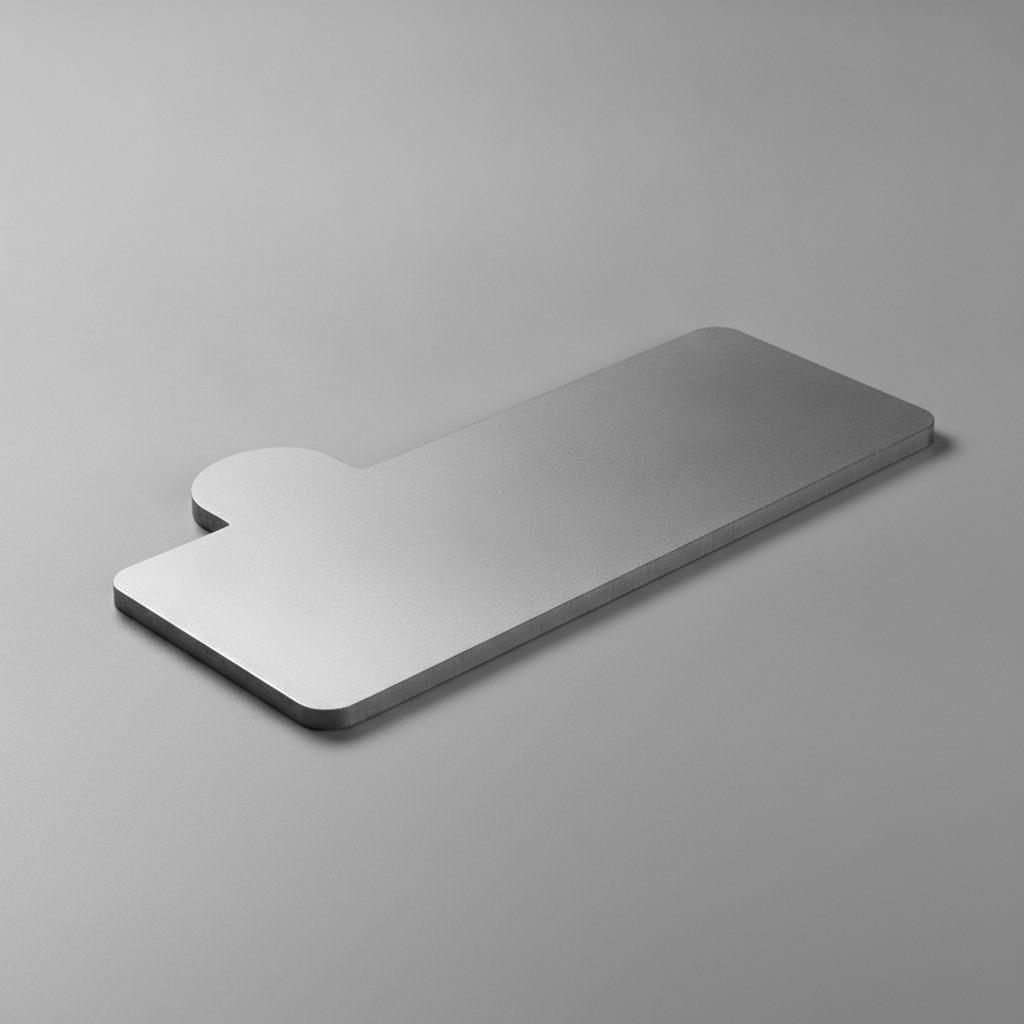
选择高性能钛阳极并非像选择标准产品目录编号那么简单。在工业电化学领域——涵盖废水处理、电解精炼、电镀和阴极保护——阳极通常需要根据专有电池结构定制几何形状。采购团队收到的初始图纸往往看起来非常简单:一块带有偏置凸耳或阶梯状轮廓的扁平细长板。然而,将这些部件视为简单的钣金切割件是一种常见的错误做法,会影响电流分布、催化剂附着力和使用寿命。
无论您是采购用于内部涂层的未蚀刻钛坯,还是调试组装好的电极,弥合机械加工和电化学性能之间的差距都需要精心选择。本指南概述了如何评估定制的平面轮廓、确定基材要求以及避免代价高昂的下游制造陷阱。
理解空白几何体:制表符、边和当前路径
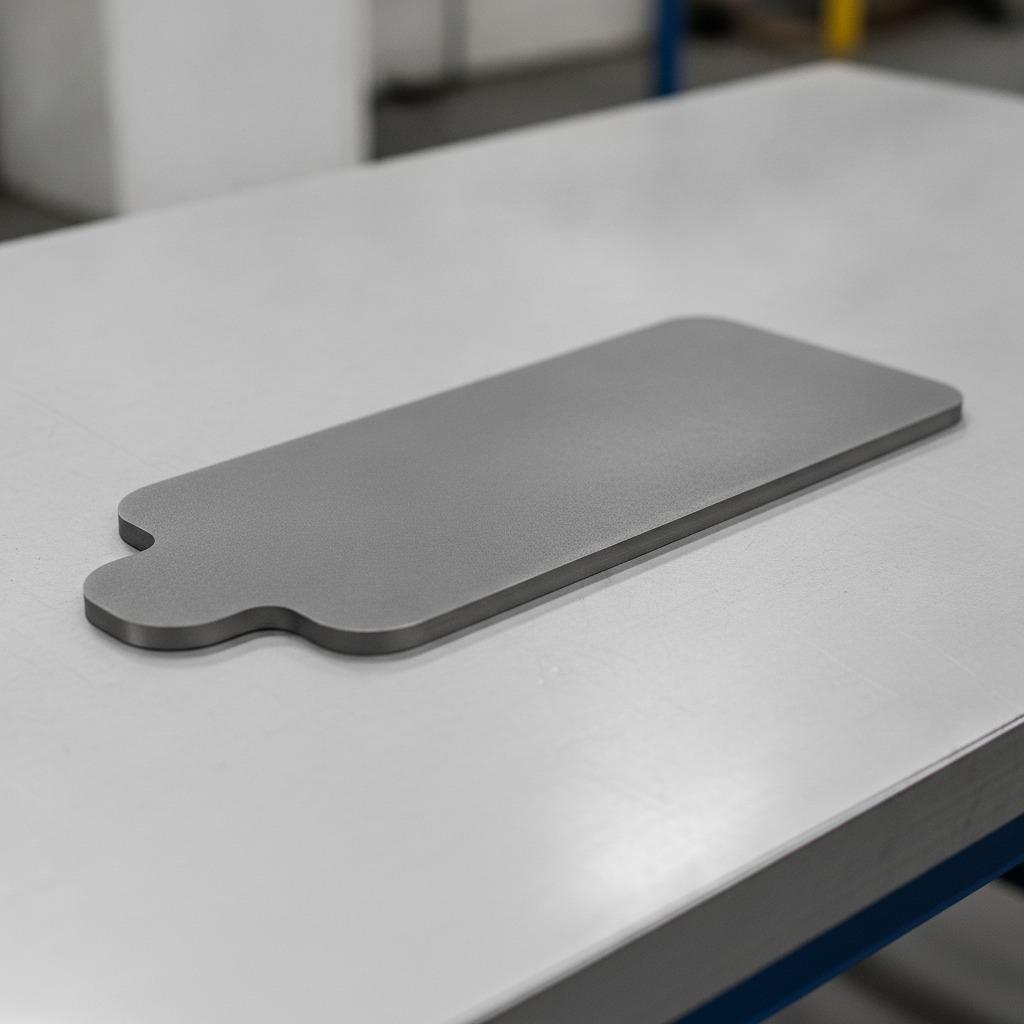
定制电池设计中常见的一种结构是细长的单片扁平部件,其一侧边缘伸出一个不对称的圆形凸耳。虽然这种几何形状看似简单,但通电后,每个物理边界都发挥着独特的功能作用。
凸出的极片通常用作电池架内的电气连接点、母线接口或机械定位点。由于电流通过该极片进入并扩散到更宽的矩形活性表面上,因此过渡部分的几何形状至关重要。极片与主体之间的尖锐内角会集中机械应力,并造成电流密度梯度不均匀。圆角过渡设计有助于保持均匀的电场线,并最大限度地降低搬运或电池组装过程中撕裂的风险。
边缘质量同样至关重要。在电化学应用中,热切割或机械切割留下的锋利毛刺或微锯齿会成为局部高电流密度的聚集点,通常称为“电流拥挤”。在电镀或涂层应用中,这些高电流区域会导致边缘过早剥落、局部钝化或加速昂贵的混合金属氧化物(MMO)催化层的消耗。
第一步:选择适合钛基材的切割工艺
带有定制凸耳和轮廓的钛板和钛合金部件通常采用平板切割技术生产。选择错误的切割方法可能会在部件进行化学加工之前就破坏边缘的冶金完整性。
- 磨料水射流切割: 水刀切割被广泛认为是加工钛等活性金属最安全的基础方法。它是一种冷加工工艺,不会产生热影响区 (HAZ),并能防止切割过程中表面氧化。水刀切割还能保持材料周边的延展性,因此非常适合需要进行后续成型或弯曲加工的部件或本体。
- 精密激光切割: 对于薄到中等厚度的工件以及大批量生产,激光切割钛材具有很高的成本效益。然而,使用激光系统切割钛材需要严格控制辅助气体。使用氮气或氧气会在切割边缘形成一层超硬且易碎的重铸层(氮化钛或氧化钛)。对于电化学应用,通常需要通过机械修整或化学蚀刻去除这层边缘层,以防止涂层附着力差或导电不均匀。
- 冲压和模切: 主要适用于大批量薄规格生产。虽然速度快,但模具成本高,而且边缘崩裂可能会留下毛刺,需要进行二次滚磨或去毛刺处理。
步骤 2:表面处理和基材完整性
未经加工的钛坯通常呈现深灰色、不反光、哑光的轧制表面。虽然未经处理的坯料可以用于初步的机械原型制作或结构间距测量,但如果不进行专门的表面处理,活性阳极在这种状态下无法高效工作。
高性能钛阳极依赖于一种工程化的催化剂层——例如铱钽氧化物、钌氧化物或铂——该催化剂层通过冶金方式与钛芯结合。钛在暴露于空气或电解液中时会自然形成一层绝缘的钝化氧化膜。为了确保涂层的附着力和导电性:
- 粗轧成品必须经过脱脂处理,以去除车间油污和切削残留物。
- 机械喷砂(使用氧化铝等非铁质介质)是形成锚固轮廓的标准做法,可显著增加微观表面积。
- 酸蚀刻(通常使用热草酸或盐酸)去除天然钝化氧化物,形成微蚀刻形貌,以利于与催化剂涂层进行机械互锁。
如果您要采购切割好的基材,以便由二级合作伙伴进行涂层处理,请确保您的切割供应商提供的零件不含重油污染、嵌入的磨料颗粒或可能破坏涂层厚度一致性的深表面划痕。
对比:毛坯阳极与成品阳极组件
在发出询价单 (RFQ) 之前,请明确您的物料清单实际针对的是制造过程的哪个阶段:
- 加工好的底座坯料: 平整的切割轮廓;严格的机械公差;未经处理的哑光或酸洗表面;无活性涂层。适用于自行进行下游表面蚀刻、MMO涂覆和热分解的加工商。
- 电极组件/功能部件: 基材经切割成型、预处理、涂覆指定含量的贵金属,并进行加速寿命和接触电阻测试。可直接安装到电解液槽中。
避免常见的买家陷阱
工程师和采购经理经常因为忽略钛合金平面零件上的一些小制造细节而导致本可避免的生产延误:
- 忽略平面度公差: 薄钛板坯料在轧制过程中可能存在内部残余应力。经激光或水刀切割后,这些应力会释放,导致轻微的弯曲或扭曲。在高精度电化学堆中,不平整的钛板会导致电极间隙变化,进而造成电池电压不均匀和局部过热点。
- 假设材料未明确: 商业纯钛(ASTM B265 1级或2级)因其耐腐蚀性和成形性而成为标准基材选择。1级钛具有略高的延展性和更低的间隙杂质,而2级钛则具有更高的机械强度。切勿让加工商自行决定合金等级,因为高强度结构合金(例如5级/Ti-6Al-4V)在许多电化学系统中与基材的兼容性较差。
- 忽略标签厚度兼容性: 相对于电极板面积而言过薄的电极片在高工作电流下可能会产生过多的电阻热,从而增加电池运行成本并缩短电极寿命。
定制钛板采购清单
在向加工商发送定制卡槽坯料或板材的图纸时,应在以下四个核心领域提供清晰的定义:
- 基材及等级: 明确说明 ASTM B265 1 级、2 级或应用认可的替代品。
- 允许的边缘条件: 明确规定可接受的最大毛刺高度,并说明是否需要去毛刺或倒圆边缘。同时,说明是否允许存在热切割热影响区。
- 平坦度极限: 表示零件长度方向上的总跳动量,特别是当组件安装在间距很小的膜隔板之间时。
- 二级作业范围: 明确规定加工商是否仅负责落料,还是订单中包含化学清洗、表面蚀刻或涂层制备等工序。
常见问题解答
我可以用剪切钛板代替激光切割或水刀切割吗?
对于简单的矩形几何形状,剪切加工是可行的,但由于钛的加工硬化特性,切割边缘经常会产生微裂纹和明显的毛刺。对于带凸耳或阶梯状轮廓,数控水刀切割或可控激光切割能够获得更一致的尺寸重复性。
为什么我的原型坯料在加工过程中会发生翘曲?
钛板通常会保留定向轧制应力。如果切割带有不对称凸耳的狭长坯料,切割过程中的应力消除可能会导致板材弯曲或翘曲。在切割前选用经过应力消除或压平处理的板材可以有效避免这个问题。
如何确认一块哑光灰色的坯料是钛合金还是不锈钢?
仅凭目视检查无法区分深色哑光钛与不反光的不锈钢或冷轧低碳钢。建议在将原材料投入化工生产线之前,采用X射线荧光(XRF)材料分析仪或密度测试等无损检测方法进行验证。
迈出细胞组分采购的下一步
优化定制组件设计始于清晰的图纸和明确的功能需求。如果您的项目涉及将定制的扁平型材或带焊片的基板集成到有源电池中,请在最终确定生产模具之前,与您的制造合作伙伴一起审查您当前的密度目标和边缘处理要求。